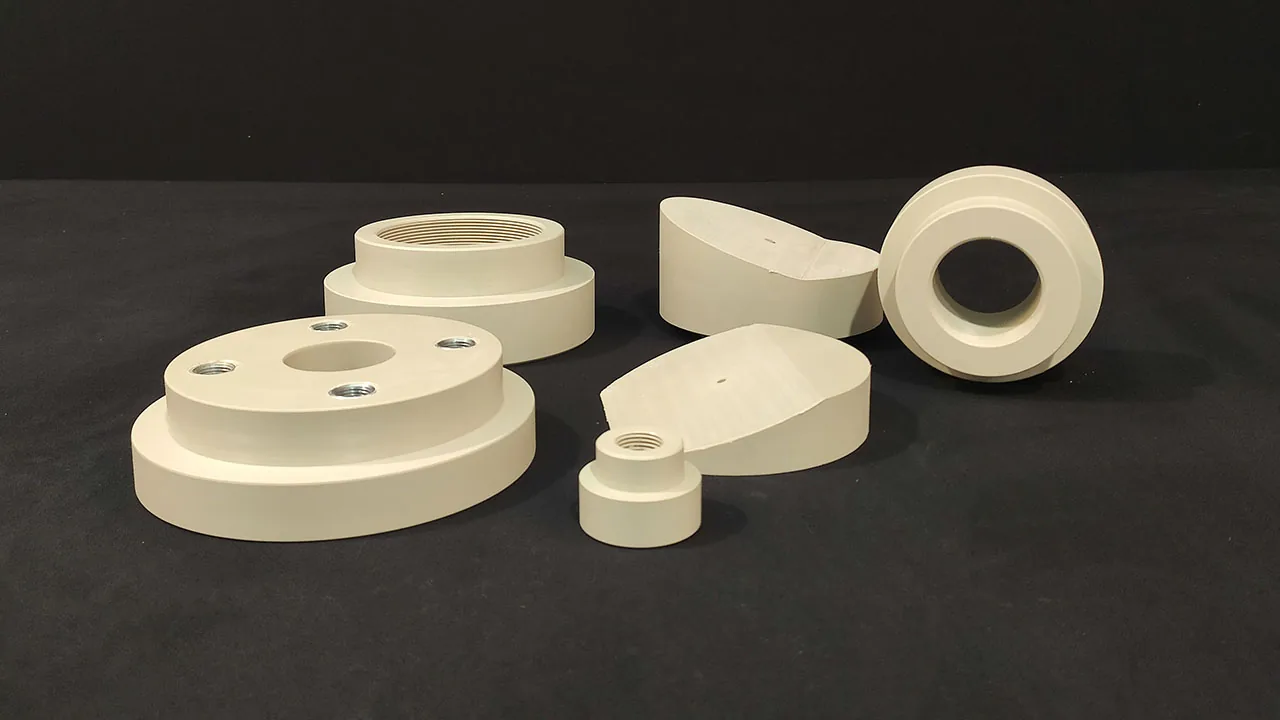
Para saber qué plástico elegir para mecanizar, empiece por el uso de la pieza: metacrilato si necesita transparencia y buen acabado; policarbonato si además va a recibir golpes; polietileno PE 1000 si va a rozar o desgastarse; polipropileno o PVC si estará en contacto con productos químicos; y PVC espumado o Dibond® para paneles ligeros. El precio y el plazo de la plancha deciden después entre las opciones que funcionan.
Respuesta rápida según lo que necesita la pieza
Cada plástico técnico destaca en una o dos propiedades y flojea en otras. Esta es la elección habitual en nuestro taller para los usos más frecuentes:
- Visores, tapas, cajas y piezas de laboratorio que deben verse bien → metacrilato.
- Resguardos, protecciones y carcasas que pueden recibir impactos → policarbonato compacto.
- Guías, ruedas, patines, tableros de corte y piezas de maquinaria alimentaria → polietileno PE 500 o PE 1000.
- Depósitos, cubetas y piezas en contacto con productos químicos → polipropileno o PVC compacto (según el producto).
- Paneles, frontales y señalización ligera → PVC espumado o panel composite (Dibond®).
Seis preguntas antes de elegir el plástico
Antes de hablar de materiales, conviene responder estas seis preguntas. Con ellas descartamos la mitad de las opciones y evitamos piezas que fallan con el uso.
- ¿Tiene que ser transparente? Si sí, metacrilato o policarbonato.
- ¿Va a recibir golpes o esfuerzos bruscos? El policarbonato aguanta mucho más que el metacrilato.
- ¿Va a rozar, girar o deslizar? Polietileno de alto peso molecular.
- ¿Estará en contacto con alimentos o productos químicos? Hay que elegir material y grado concretos, con su documentación.
- ¿A qué temperatura trabaja? El metacrilato se ablanda a partir de unos 80 °C; el policarbonato aguanta hasta unos 130 °C.
- ¿Qué acabado necesita? Solo el metacrilato se pule hasta un brillo de vidrio; los demás quedan satinados o mate.
Comparativa de plásticos para mecanizar
La tabla resume el comportamiento de cada material en una pieza mecanizada. Es orientativa: los valores exactos dependen del fabricante y del grado de cada plancha, y se los facilitamos si su proyecto lo requiere.
| Material | Transparencia | Resistencia al impacto | Rozamiento y desgaste | Temperatura de uso | Acabado del canto | Usos típicos |
|---|---|---|---|---|---|---|
| Metacrilato (PMMA) | Muy alta (hasta 93 %) | Media (10-20 veces la del vidrio) | Se raya; no apto para roce | Baja (se ablanda hacia 80 °C) | Pulido brillante | Visores, tapas, piezas de laboratorio, bridas, expositores técnicos |
| Policarbonato compacto | Alta | Muy alta, casi irrompible | Se raya con facilidad | Media-alta (hasta 130 °C) | Satinado | Resguardos de máquina, carcasas, mirillas |
| Polietileno PE 500 / PE 1000 | Opaco | Alta | Excelente: muy bajo rozamiento | Media | Mate | Guías, ruedas, tableros de corte, maquinaria alimentaria |
| Polipropileno (PP) | Opaco o translúcido | Media | Buena | Media | Mate | Cubetas, depósitos, piezas de encaje |
| PVC compacto | Opaco | Media | Regular | Baja | Mate | Piezas para químicos, conductos, soportes |
| PVC espumado | Opaco | Baja | Mala | Baja | Mate | Paneles, rótulos, separadores interiores |
| Composite (Dibond®) | Opaco | Media | — | Media | Aluminio visto | Paneles, frontales, cajas plegadas |
Material por material
Cada plástico se comporta de forma distinta bajo la fresa. Estos son los puntos que más influyen en el resultado y en el precio de la pieza.
Metacrilato (PMMA)
Es el plástico más transparente y el único que recupera un brillo de vidrio tras el pulido. Es rígido y duro, pero frágil ante golpes secos, y sensible a alcoholes y disolventes. Para mecanizar con detalle preferimos el metacrilato colado, que deja una viruta limpia; el extrusionado tiende a fundirse si la herramienta no va a la velocidad adecuada. Más en metacrilato colado o extruido.
Policarbonato compacto
Transparente y casi irrompible, aguanta hasta unos 130 °C y se puede curvar en frío. Es el material de referencia para protecciones de policarbonato para maquinaria. En contra: se raya más que el metacrilato, su canto no queda tan brillante y no admite corte láser. Trabajamos Makrolon® y Lexan® en incoloro, de 2 a 10 mm.
Polietileno PE 500 y PE 1000
Polietileno de alto (PE 500) y ultra alto (PE 1000) peso molecular: opaco, con muy bajo coeficiente de fricción, gran resistencia a la abrasión y muy baja absorción de humedad. Hay grados aptos para contacto con alimentos. Se mecaniza bien, pero se dilata bastante con el calor y casi no admite pegado: las uniones se resuelven con tornillería o encajes.
Polipropileno
Ligero, resistente a muchos productos químicos y económico. Es menos rígido que el PVC y, como el polietileno, se pega mal. Lo usamos, por ejemplo, en piezas para encajar barras y en elementos que trabajan en ambientes húmedos.
PVC compacto y espumado
El PVC compacto es rígido y resiste bien muchos ácidos y bases; el espumado (Forex®, LYX® foam) es ligero, blanco y fácil de imprimir, pensado para paneles y rotulación más que para esfuerzos. Ninguno de los dos debe cortarse con láser: se trabajan con fresa o sierra.
Panel composite (Dibond®)
Dos láminas de aluminio con núcleo de polietileno. No es un plástico macizo, pero se mecaniza en la misma máquina: se fresa el contorno y, con un ranurado en V por detrás, se pliega para hacer cajas y frontales.
Otros plásticos técnicos
POM (poliacetal), poliamida (nylon) o PTFE son habituales en piezas mecánicas de precisión, engranajes o cojinetes.
Errores habituales al elegir material
Casi todas las piezas que fallan lo hacen por un material elegido por costumbre, no por uso. Estos son los cuatro errores que más vemos en planos que nos llegan:
- Metacrilato donde habrá golpes. Un resguardo de máquina en metacrilato se puede romper con un impacto que el policarbonato soporta sin problema.
- Policarbonato donde importa el aspecto. Si la pieza solo tiene que verse bien, el metacrilato es más transparente, más resistente al rayado y se pule mejor.
- Tolerancias de metal en un plástico. El plástico se dilata más que el acero; marque solo las cotas críticas.
- Pegar polietileno o polipropileno. No agarran bien con adhesivos habituales: diseñe uniones mecánicas.
Cuándo encargarlo a un taller
Si la pieza va a trabajar (soportar esfuerzos, rozar, estar en contacto con un producto), la elección del material es parte del diseño y conviene hacerla con quien la va a fabricar. En Apligam hacemos mecanizado CNC de plásticos en formato de 3660 × 1220 mm, desde un prototipo hasta series de piezas idénticas, y terminamos en el mismo taller las piezas de revolución con torneado de plásticos, el canteado y el pulido.
Envíenos el plano acotado (DXF, DWG o PDF), la cantidad y, sobre todo, para qué es la pieza. Si duda entre dos materiales, se lo recomendamos con el presupuesto. Puede ver ejemplos en piezas técnicas de plástico y en metacrilato para laboratorio.
Preguntas frecuentes
¿Qué plástico transparente es mejor para una pieza mecanizada que va a recibir golpes?
El policarbonato compacto. Es transparente como el metacrilato pero mucho más resistente al impacto, casi irrompible, y aguanta más temperatura. A cambio, se raya con más facilidad y su canto mecanizado no queda tan brillante. Si la pieza solo tiene que verse bien y no va a recibir golpes, el metacrilato da mejor transparencia y acabado.
¿Qué plástico conviene para piezas que rozan o deslizan?
El polietileno de ultra alto peso molecular (PE 1000) es la opción habitual para guías, ruedas, patines y piezas de desgaste: tiene muy bajo rozamiento, resiste muy bien la abrasión y apenas absorbe humedad. El PE 500 es una alternativa más económica para piezas con menos desgaste, como tableros de corte o placas de troqueladora.
¿Se pueden mecanizar plásticos con tolerancias tan ajustadas como el metal?
Se pueden conseguir tolerancias precisas, pero el plástico se dilata con la temperatura bastante más que el acero o el aluminio y algunos liberan tensiones tras el mecanizado. Por eso conviene indicar en el plano solo las cotas realmente críticas y la temperatura de trabajo de la pieza.
¿Se puede dejar brillante el canto de una pieza mecanizada?
En metacrilato, sí: tras el fresado, la canteadora elimina las marcas y el canto se pule hasta recuperar el brillo. En policarbonato el pulido es más limitado y el canto suele quedar satinado. Polietileno, polipropileno y PVC no se pulen a brillo: su canto queda mate, lo que en piezas técnicas no suele ser un problema.
¿Qué plástico elegir si la pieza va a estar en contacto con un producto químico?
Depende del producto. Como orientación, el polipropileno y el PVC resisten bien muchos ácidos y bases; el metacrilato y el policarbonato son sensibles a disolventes, alcoholes y algunos limpiadores. Antes de elegir, díganos qué producto, a qué concentración y temperatura: lo comprobamos en la tabla de resistencia química del fabricante de la plancha.