El metacrilato se corta con láser de CO2: el haz funde y vaporiza el material a lo largo de la línea y deja el canto pulido y brillante, sin repasos. Es la mejor técnica para formas, curvas y calados en metacrilato de pocos milímetros hasta unos 15 mm. Tiene límites: espesor, tensiones en el canto y materiales que no admite. Y exige un archivo vectorial bien preparado.
Qué ocurre cuando el láser corta metacrilato
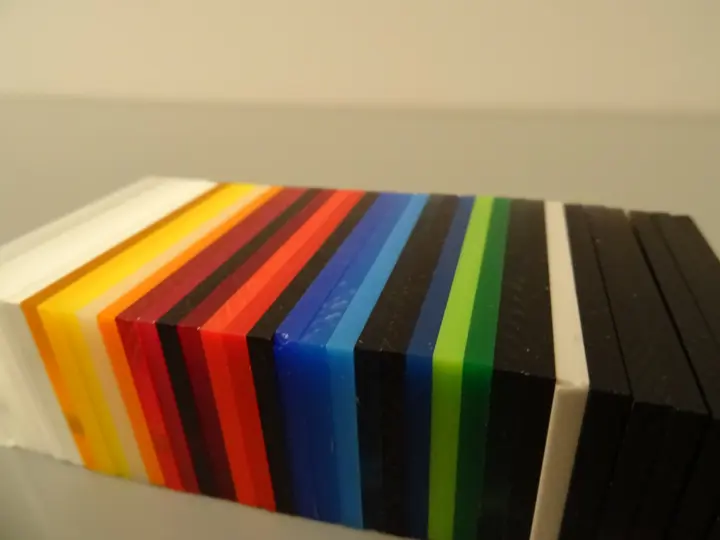
El láser de CO2 emite una luz infrarroja que el metacrilato absorbe casi por completo. En el punto donde se concentra el haz, el material pasa a vapor; al avanzar, abre una ranura muy fina y funde ligeramente las paredes, que al enfriarse quedan lisas y brillantes. Por eso se habla de canto «pulido a llama» o pulido por el propio láser.
La máquina sigue un dibujo vectorial: cada línea es una trayectoria del cabezal. El mismo equipo puede, con menos potencia, marcar solo la superficie: eso es el grabado.
Ventajas del corte láser en metacrilato
El láser combina tres cosas que ninguna otra técnica da a la vez en metacrilato: canto pulido directo, libertad de forma y ausencia de esfuerzo sobre la pieza.
- Canto brillante sin pulido posterior. Ahorra una operación y da un acabado uniforme en toda la pieza.
- Formas libres. Curvas cerradas, interiores calados, taladros pequeños y piezas diminutas que con sierra serían imposibles y con fresa tendrían esquinas redondeadas.
- Sin contacto. No hay herramienta que empuje la plancha, así que se cortan piezas finas y delicadas sin romperlas.
- Repetición exacta. La pieza 1 y la pieza 500 salen iguales, porque el programa es el mismo.
- Sin utillaje. No hay moldes ni troqueles: un cambio de diseño solo exige cambiar el archivo.
Límites que conviene conocer
Saber dónde se acaba el láser evita encargar una pieza que va a dar problemas. Estos son los límites que más condicionan un diseño en metacrilato.
Espesor
Cada máquina tiene un espesor máximo según su potencia. En nuestro taller cortamos con láser metacrilato de hasta 15 mm. A partir de ahí, o si el canto tiene que quedar perfectamente a escuadra, usamos mecanizado CNC y pulimos el canto después.
Tensiones en el canto
El calor deja tensiones en el borde. No se ven, pero si el canto entra en contacto con alcohol, disolventes o adhesivos de disolvente, pueden aparecer microfisuras horas o días después. Pasa más en metacrilato extrusionado que en colado (lo explicamos en metacrilato colado o extruido). Si la pieza se va a pegar, se recuece antes.
Conicidad y sangría
El haz retira una franja de unas décimas de milímetro y, en espesores grandes, el canto puede salir con una ligerísima inclinación. En piezas sueltas no importa; en encajes, ranuras y tapas, sí: el programa lo compensa si sabemos qué cotas son críticas.
Tamaño de la pieza
El área de trabajo limita la pieza más grande que se corta de una vez. Nuestros láseres trabajan en 1400 × 1320 mm. Piezas mayores se cortan con fresa CNC, que en nuestro taller llega a 3660 × 1220 mm.
Materiales que no deben pasar por el láser
- PVC (compacto o espumado): libera cloro al quemarse; es tóxico y corroe la máquina. Se corta con sierra o fresa.
- Policarbonato: amarillea, deja el canto tostado y no se separa limpio. Fresa o sierra.
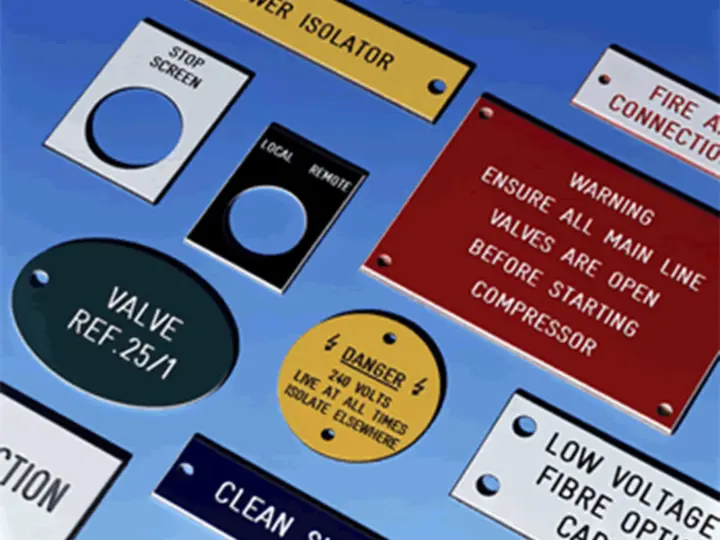
- ABS bicapa, madera: sí admiten láser; el ABS bicapa es la base de muchas placas de identificación.
Láser, fresa o sierra: qué corte elegir
Las tres técnicas cortan metacrilato, pero cada una tiene su terreno. La elección depende de la forma, del espesor y del canto que necesite.
| Criterio | Láser CO2 | Fresa CNC | Sierra |
|---|---|---|---|
| Formas | Libres, con esquinas vivas | Libres, esquinas interiores con radio de herramienta | Solo cortes rectos |
| Canto | Pulido directo | Mecanizado; se pule después | Mate; se puede pulir |
| Espesor en metacrilato | Hasta 15 mm (en nuestro taller) | Grandes espesores | Grandes espesores |
| Rebajes, encajes, avellanados | No | Sí | No |
| Otros materiales | ABS bicapa, madera | Policarbonato, PE, PVC, Dibond®, madera | Casi todos |
| Ideal para | Siluetas, logotipos, calados, piezas pequeñas | Piezas técnicas, gruesas o grandes | Placas rectangulares y formatos |
Muchas piezas combinan técnicas: se cortan con sierra a formato, se calan con láser y se doblan después con termoconformado de metacrilato. Para grabar, la comparativa entre técnicas está en grabado láser o con fresa.
Cómo preparar el archivo para corte láser
El láser corta exactamente lo que dibuja el archivo, así que un error en el dibujo es un error en la pieza. Para cortar necesitamos un archivo vectorial (DXF, AI, EPS o PDF vectorial); una imagen (JPG, PNG) sirve solo como referencia o para grabar fotografías.
Lista de comprobación:
- Escala real 1:1 y en milímetros. Una pieza de 200 mm debe medir 200 mm en el archivo.
- Líneas de corte cerradas. Un contorno abierto no separa la pieza.
- Sin líneas duplicadas ni superpuestas. El láser pasaría dos veces y quemaría el canto.
- Textos convertidos a curvas (contornos), para que no cambie la tipografía.
- Corte y grabado separados en capas o colores distintos, con una nota de qué es cada uno.
- Distancias razonables. Como orientación, deje entre dos cortes paralelos al menos el espesor del material; si no, la tira se deforma con el calor.
- Cotas críticas señaladas (encajes, taladros para tornillería) y la cara que debe quedar vista.
- Material, color, espesor y cantidad, aunque sea en el correo.
Si solo tiene un boceto, una foto o un PDF de imprenta, envíelo igualmente: preparamos el archivo de corte a partir de él.
Corte y grabado en la misma pasada
El láser puede cortar la silueta y grabar el logotipo o el texto en la misma operación, con la pieza sin mover. Así coinciden siempre la forma y el grabado, algo clave en galardones, placas y piezas con marca. El grabado en metacrilato queda blanco y matizado, incluso sobre negro, y es más visible en metacrilato colado.
Cuándo encargarlo a un taller
Compensa encargarlo cuando la pieza necesita canto pulido, formas que no salen con sierra o una serie de piezas idénticas. Un láser doméstico o de aficionado no suele tener potencia ni área suficientes para metacrilato de varios milímetros con canto limpio, y no tiene extracción para trabajar a diario.
En Apligam trabajamos el corte y grabado láser con dos máquinas CO2 de 1400 × 1320 mm, desde una unidad, y combinamos el láser con sierra, fresa CNC, plegado e impresión UV en el mismo taller. Revisamos el archivo antes de cortar y le avisamos si algo no va a salir bien.
¿Solo necesita una plancha rectangular a medida, sin formas? Puede comprar online en Crilato con precio al momento: plancha de metacrilato incoloro.
Preguntas frecuentes
¿Qué espesor máximo de metacrilato se puede cortar con láser?
Depende de la potencia de la máquina. En nuestro taller, los dos láseres CO2 cortan metacrilato de hasta 15 mm con el canto pulido. Por encima de ese espesor (trabajamos metacrilato de hasta 100 mm), o cuando el canto debe quedar perfectamente perpendicular, cortamos con sierra o fresa CNC y pulimos el canto después.
¿Por qué se agrieta a veces el canto de una pieza cortada con láser?
El calor del corte deja tensiones en el borde. Si después ese canto entra en contacto con alcohol, limpiacristales con disolventes o adhesivos de disolvente, pueden aparecer microfisuras al cabo de horas o días. Se evita limpiando solo con agua y jabón neutro y, en piezas que se van a pegar, con un recocido previo.
¿Cuánto material se pierde en la línea de corte?
El haz retira una franja muy fina, de unas décimas de milímetro, que llamamos sangría. En piezas sueltas no se nota. En piezas que deben encajar entre sí (ranuras, pestañas, tapas), el programa de corte la compensa; por eso es importante que el archivo venga a medida real y nos indique qué cotas son críticas.
¿El corte láser deja marcas en las caras de la plancha?
Normalmente no, porque se corta con la lámina protectora puesta, que se retira al terminar. En la cara inferior puede quedar alguna marca muy leve del apoyo en piezas con mucho detalle o en metacrilato fino. Si las dos caras van a quedar vistas, por ejemplo en una pieza colgada, indíquelo al pedir.
¿Qué materiales no se deben cortar con láser?
El PVC, porque al quemarse libera cloro y gases corrosivos que dañan la máquina y son tóxicos. El policarbonato tampoco se corta bien: amarillea, deja el canto tostado y en espesores medios no llega a separarse limpio. Para esos materiales usamos la fresa CNC o la sierra. El metacrilato es, de los plásticos transparentes, el que mejor se corta con láser.